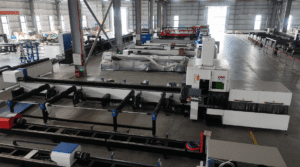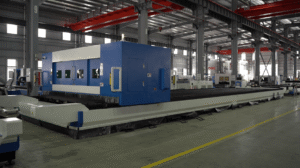
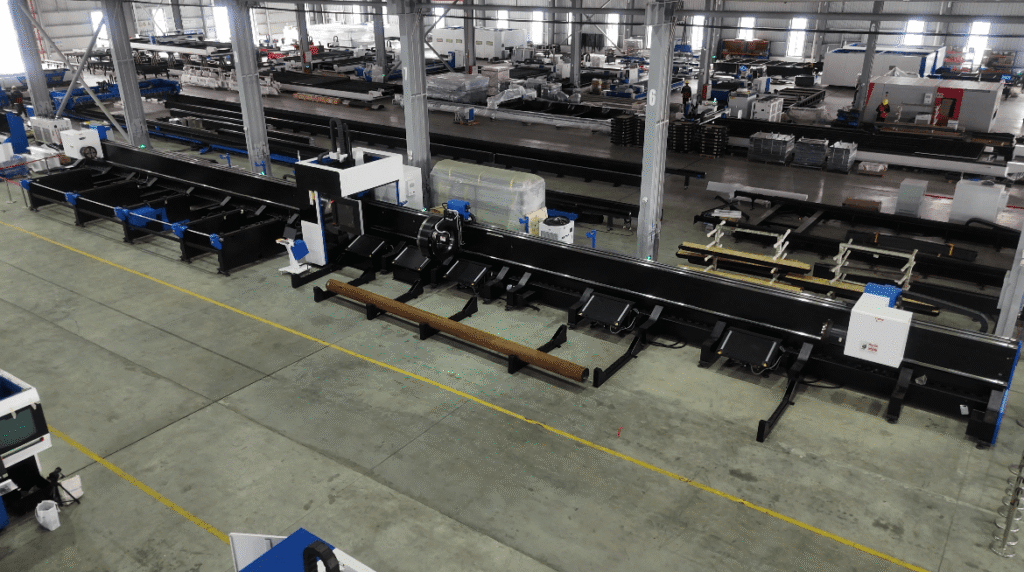
In der aktuellen Welle des globalen Wandels in der Fertigungsindustrie geht es bei der Verarbeitung von Schwerlastrohren nicht mehr nur um … "Schneiden." Im Brückenbau, im Hochhausbau und in der Großanlagenfertigung hat sich der Wettbewerb zwischen Laserrohrschneidern längst von einem reines Wattrennen zu einem tieferen Wettstreit „Prozessausbeute“ und „umfassende Materialeffizienz“.
Wenn Ihre Produktionswerkstatt immer noch Probleme hat Schlacke auf Querschnitten verursacht durch die Vibration dickwandiger Rohre oder beklagen entgangene Gewinne aufgrund der 300 mm obligatorischer Rest Am Ende jeder Röhre haben Ihre Konkurrenten ihre Kosten möglicherweise bereits neu berechnet durch Präzisionsfertigungslogik.
Die ursprüngliche Absicht hinter der Entwicklung des Baison V52UTTP soll die riesige Lücke füllen zwischen körperliche Stabilität und Rohstoffverwertung bei hochwertigen, robusten Rohrabschneidern. Dies ist nicht nur eine Geräteaufrüstung, sondern eine industrielle Produktionsrevolution wie man Gewinne direkt „wiedererlangen“ kann vom Schrottplatz.
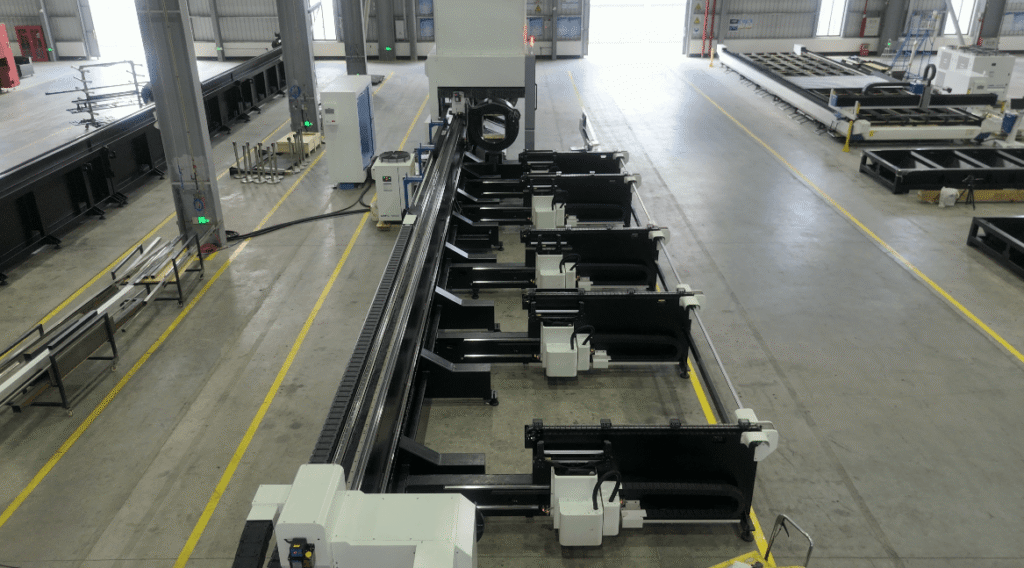
V52UTTP: Entwickelt für maximale Leistung in der Werkstatt
In realen Umgebungen der Schwerlastrohrverarbeitung sehen sich Unternehmen mit einer Reihe von Herausforderungen im Zusammenhang mit vernetzten Kosten und VerbrauchErstens, bei der Handhabung 400 mm–500 mm dickwandige RohreHerkömmliche Drei-Schleuder-Systeme haben oft Schwierigkeiten damit Schwere Werkstücke sicher fixieren während der Hochgeschwindigkeitsrotation aufgrund von unzureichende Steifigkeit.
Diese durch das Rohr selbst verursachte Zentrifugalbewegung löst direkt Folgendes aus: hochfrequente Schwingungenwas zu unvermeidlichen Absplitterungen an den Kanten und unebene Oberflächen auf den Schnittflächen. Dies führt zu mangelhafte Produktqualitätwodurch Unternehmen gezwungen werden, in teure manuelles Sekundärschleifenwas die versteckte Produktionskosten pro Einheit.
Zweitens verhindern die physikalischen und strukturellen Beschränkungen herkömmlicher Modelle, dass die Rohrenden während des Schneidprozesses präzise in die Laserbearbeitungszone eingeführt werden können, was zu einem unbrauchbaren Ergebnis führt. 200 mm bis 300 mm „tote Zone“ am Ende jedes Rohres. Bei der tonnenbasierten Rohstoffbeschaffung ist dieser kumulative Materialabfall zweifellos enorm. lange übersehener Vermögensabfluss.
Darüber hinaus stoßen traditionelle Modelle aufgrund ihrer Beschränkung auf eine einzige Funktion oft an ihre Grenzen, wenn es um Anforderungen an H-Träger, I-Träger oder hochwertige SchrägschnitteDies zwingt Fabriken dazu, Werkstücke wiederholt zwischen Laserschneidanlagen, Fräsmaschinen und manuellen Schneidstationen hin und her zu transportieren, was nicht nur verlängert die Lieferzeiten erheblich aber auch insgesamt stark reduziert Werkstattbetriebseffizienz durch umständliche Logistikplanung.
Die Baison V52UTTP-Lösung: Kosten in Gewinn verwandeln
Der Kernwert der Baison V52UTTP liegt in seiner vollständigen Transformation des physikalische und ökonomische Logik der Schwerlastrohrverarbeitung, Lieferung Kompletter Wert.
Die unabhängig entwickelten 520 Hochleistungs-Spannfuttersystem erreicht körperliche „Verriegelungs“-Klemme Bei schweren Rohren wird die Kontaktfläche der Backen vergrößert und die Kraftrückkopplung im geschlossenen Regelkreis verbessert. Es gewährleistet absolute Kraftübertragung. Rundlauf selbst unter Bedingungen hoher Drehzahlen, wodurch vibrationsbedingte Kantenausbrüche an der Quelle vermieden und sichergestellt wird, dass Ihre Produkte Direkt von der Maschine fertig.wodurch die hohen Schleifkosten vollständig beseitigt werden.
Das Innovative Vier-Spannfutter-Gestängetechnologie erreicht wahr „Null-Rest“-Verarbeitung durch präzise Relaisübertragung werden die Rohrenden – die traditionell im Schrott landen mussten – vollständig umgewandelt in verkaufsfähige ProdukteIm heutigen Zeitalter steigender Rohstoffpreise wirkt sich dies direkt positiv auf Ihre... aus. Materialverwertung, wodurch frühere Verluste in purer Gewinn.
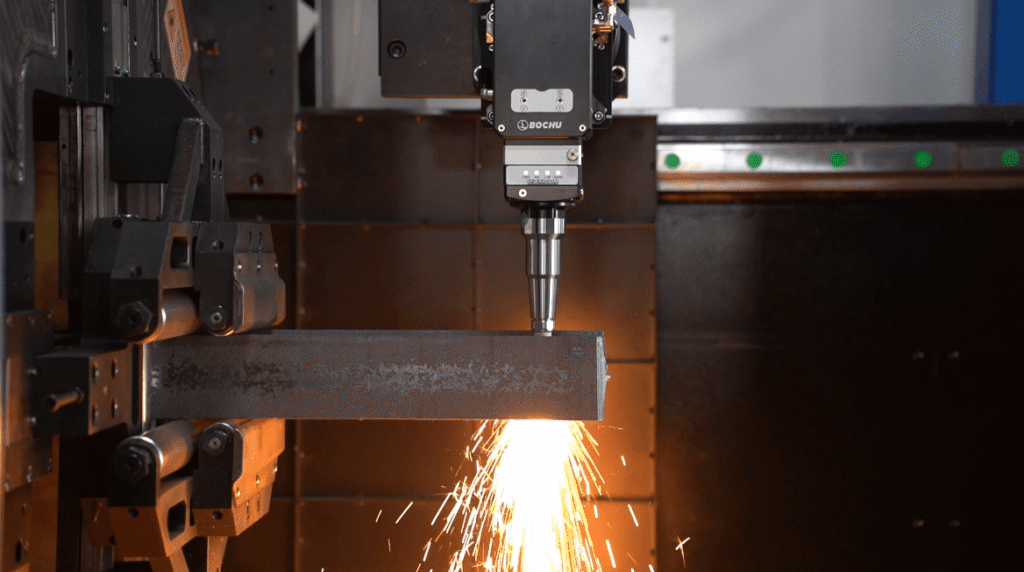
Das V52UTTP ist viel mehr als eine einfache Schneidemaschine. Ihre Leistungsfähigkeit Mehrachsiges Gestängesteuerungssystem unterstützt einmalige Vorverarbeitung von H-Trägern, Winkelprofilen und komplexen Fasen, wobei Prozesse, die ursprünglich drei verschiedene Maschinen erforderten, in einer kombiniert wurden Einzelschrittwodurch die Logistik und der Materialtransfer innerhalb der Werkstatt drastisch vereinfacht wurden.
Kombiniert mit unserem Service zur Optimierung der Prozessparameter über den gesamten LebenszyklusWir stellen sicher, dass Ihre Werkstatt konstant produktiv arbeiten kann. hochwertige Industrieteile selbst unter schwankenden Temperatur- und Feuchtigkeitsbedingungen maximiert es wirklich Ihre Kapitalrendite (ROI).
V52UTTP im Vergleich zu herkömmlichen Alternativen: Die Daten sprechen für sich.
In der realen Produktion stoßen herkömmliche Hochleistungs-Rohrschneider häufig auf Probleme wie beispielsweise übermäßige Restlänge, unzureichende Klemmstabilität bei hohen Lasten und begrenzte Effizienz Unter komplexen Arbeitsbedingungen ist es schwierig, die hohen Standards der High-End-Fertigung zu erfüllen. Um diese Leistungsengpässe zu überwinden, hat Baison eine industrielle Hochleistungslösung der nächsten Generation entwickelt. Nachfolgend finden Sie einen detaillierten Leistungsvergleich zwischen den Baison V52UTTP und entsprechende Produkte auf dem traditionellen Markt:
| Schlüsselmetrik | Baison V52UTTP (Industrielle Hochleistungslösung) | Traditioneller 3-Bohrfutter-Schwerrohrschneider |
|---|---|---|
| Ausschussrate | 0 % (Echter Nullrest) | Ca. 3 % – 5 % (Verlust pro Rohrlänge) |
| Hohe Klemmstabilität | Dual-Action 4-Chuck Closed-Loop Force Feedback (Ultra-Stable) | Einfachwirkendes 3-Bohrfutter (Neigt zu Zentripetalschwingungen) |
| Anforderungen an die Querschnittsbearbeitung | Null-Schleifen (vom Zuschnitt zum Endprodukt) | Erfordert kostspielige dedizierte Ressourcen sekundäres manuelles Schleifen |
| Formanpassungsfähigkeit | Vollständig anpassbar (Rund-/Quadrat-/Rechteck-/I-Träger-/U-Profilstahl) | Nur für runde/viereckige Rohre geeignet; schlechte Erweiterbarkeit |
| Komplexe Prozessunterstützung | Unterstützt mehrachsige Schrägschnitte mit ±45°-Winkelung | Unterstützt Nur vertikale 90°-Schnitte |
Wie die Vergleichsdaten zeigen, liegt der Hauptvorteil des V52UTTP in der ultimative Reduzierung der Gesamtbetriebskosten (TCO)Während einige traditionelle Geräte auf dem Markt beim Anschaffungspreis einen leichten Vorteil haben mögen, Die langfristigen Betriebskosten sind weitaus höher als der V52UTTP, wenn man die unvermeidlichen hohe Rohstoffverschwendungskosten, hochintensive Kosten für manuelles Schleifenund versteckte logistische Ineffizienzen, die durch mehrstufige Transfers verursacht werden.
Eine Investition in den Baison V52UTTP bedeutet, einen zu bauen wartungsarmes, leistungsstarkes automatisiertes FertigungssystemDurch die beiden Motoren von „Nullrest“ und „Präzisionsbearbeitung“, Dadurch wird ein grundlegender Wandel von der passiven Produktionskostenabsorption hin zum aktiven Gewinnwachstum erreicht.
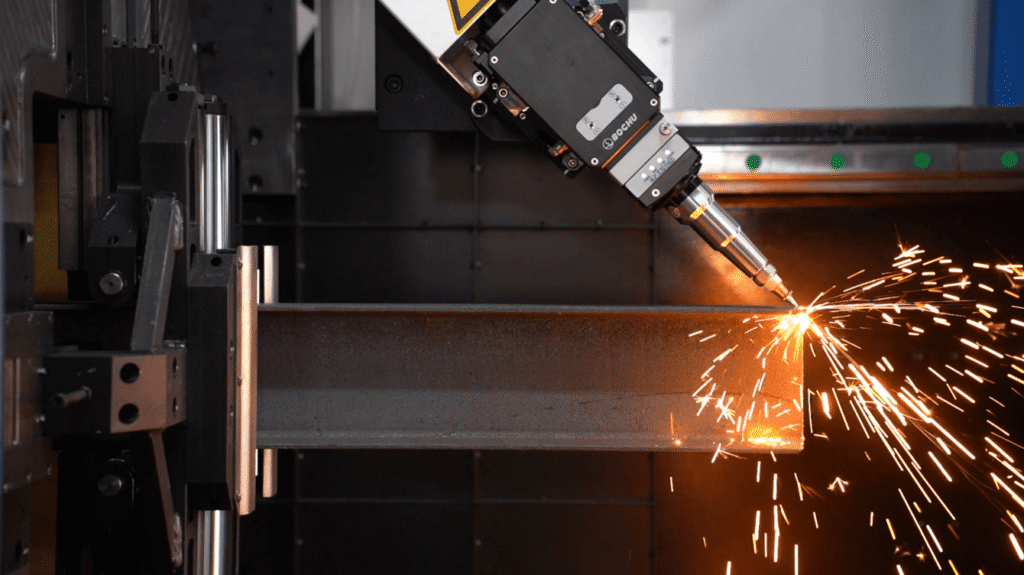
Reale Rendite: Bewährte Erfolgsgeschichten
Fallstudie eines europäischen Herstellers von Brückenstahlkonstruktionen
In einem renommierten europäischen Werk, das sich auf große Brücken und schwere Stahlkonstruktionen spezialisiert hat, steckte das Projektteam lange Zeit fest bei … hochwertige SchweißengpässeSie erforderten eine hochpräzise Bearbeitung. 400 mm extra dicke Stützrohre täglich. Aufgrund des enormen Gewichts der Werkstücke konnten herkömmliche Bearbeitungsanlagen jedoch bei hohen Rotationsgeschwindigkeiten nicht die erforderliche Stabilität gewährleisten, was zu Folgendem führte: starke Zentrifugalschwankung und erzeugen irreparable, gezackte Risse auf dem Schnittquerschnitt.
Noch schlimmer sind diese unregelmäßigen Schnitte, die durch physikalische Schwingung verhinderte, dass nachfolgende Fasenschweißspalten aufeinandertreffen Industrienormen, behalten die Die Nacharbeitsquote bei Schweißarbeiten ist mit rund 10 % anhaltend hoch.Dies verzögerte nicht nur den Fertigstellungstermin des gesamten Infrastrukturprojekts erheblich, sondern verschlang auch auf unsichtbare Weise … massive Arbeitskosten für Nacharbeiten ausgegeben.
Angesichts dieser Sackgasse führte das Werk schließlich die Baison V52UTTP Hochleistungs-Laserrohrschneider. Nutzung seines Kerns 520-mm-Hochleistungs-Spannfuttersystem gepaart mit aktive Dämpfungskompensationstechnologie, es hat erfolgreich erreicht Klemmung auf „Verriegelungs“-Niveau bei schweren Werkstücken im Moment des Schneidens, wodurch Zentrifugalschwingungen während der Rotation vollständig beseitigt werden.
In Verbindung mit den außergewöhnlichen Eigenschaften des V52UTTP hochpräzises Fasenschneidverfahren, jedes Segment der vorgefertigten Rohre erreichte eine nahezu perfekte strukturelle Verbindung. Die anfängliche Schweißfehlerquote wurde rasch von 90 % auf über 98 % gesteigert.Diese Verbesserung eliminierte nicht nur jährlich Zehntausende von Dollar an Kosten für aufwendiges manuelles Schleifen, sondern brachte dem Werk auch einen wertvolles Zeitfenster und Kostenvorteil im Wettbewerb auf dem europäischen Infrastrukturmarkt.
Fallstudie eines Lieferanten von Aufzugsrahmenkonstruktionen in Südostasien
Bei einem großen Zulieferer von Aufzugsrahmenkonstruktionen in Südostasien beträgt der tägliche Durchsatz Tausende von Metern Rohren und die verbesserte Kontrolle der Rohstoffkosten Dies stellte schon immer einen zentralen Widerspruch dar. Vor der Einführung der Baison-Lösung war das Unternehmen vollständig auf traditionelle Methoden angewiesen. Drei-Bohrfutter-Modelle für die Produktion. Aufgrund der baulichen Gegebenheiten der Anlage ist jedoch jedes produzierte Rohr... bis zu 300 mm unbrauchbarer Rest während des Endabschneidens.
Über Dutzende von täglichen Verarbeitungsvolumina summierte sich dieser fixe Verlust zu einem erstaunliche monatliche Ausgaben für RohstoffeAufgrund der monofunktionalen Natur der Geräte musste das Werk außerdem dedizierte Komponenten konfigurieren. manuelle Schneidestationen um geformte Strukturen wie U-Profile zu handhaben, was dazu führt, dass die gesamte Produktionslinie wiederholt durch mehrere Prozesse zirkulieren. Mit Logistik- und Arbeitskosten bleiben hartnäckig hochDie Gesamtproduktionseffizienz stagnierte lange Zeit, was eine Anpassung an die sich rasch ändernden Liefergeschwindigkeiten des Marktes erschwerte.
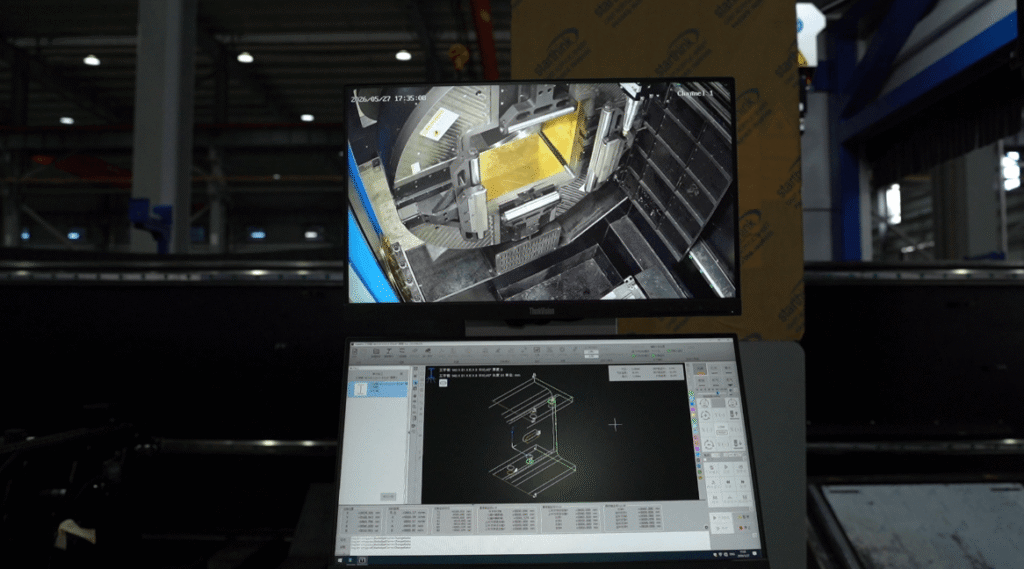
Vom Dilemma zum Marktführer: Der V52UTTP-Vorteil
Angesichts dieses Dilemmas wechselte das Unternehmen entschieden zu Baison V52UTTP 4-Bohrfutter-LaserrohrschneiderDurch seine einzigartige Logik zum Trennen von Verbindungen mit „Nullresten“Dadurch wurde die Ausnutzung jedes einzelnen Zentimeters Rohrleitung erfolgreich bis zum Äußersten getrieben, was im Grunde genommen das Ende bedeutete. großflächige Verschwendung von Rohstoffen.
Noch wichtiger ist jedoch der V52UTTP. Verarbeitung mehrerer Profile ersetzte direkt die mühsamen manuellen Nachbearbeitungsprozesse. Prozessintegration auf hohem NiveauDadurch konnte der Lieferant nicht nur seine zusätzlichen Beschaffungspläne für Spezialfräsmaschinen vollständig stornieren, sondern es wurde auch Folgendes erreicht: minimalistische und hocheffiziente Produktionsabläufe. Dies All-in-One-Betriebsmodell steigerte die Gesamtproduktionseffizienz durch Doppelsprungund ist damit ein herausragender Marktführer unter den lokalen Fertigungsunternehmen.
Häufig gestellte Fragen (FAQs)
Für welche Branchen eignet sich der V52UTTP am besten?
Ideal für Großstahlkonstruktionen, Brückenbau und Schwermaschinenbauinsbesondere für Fabriken, die sich mit der Verarbeitung von Daten befassen. lange Rohre und schwere, dickwandige Leitungen.
Unterstützt die Anlage die Bearbeitung von Formprofilen?
Ja. Die Standardausrüstung kann verarbeiten H-Träger, I-Träger, U-Profile und Winkelprofile. Mit unserer fest installierte LeuchtenSeine Verarbeitungsgenauigkeit übertrifft die herkömmlicher Modelle bei weitem.
Was ist der häufigste Fehler beim Rohrschneiden?
Blindlings universelle „Werkseinstellungsparameter“. Umgebungstemperatur und Luftfeuchtigkeit haben einen starken Einfluss Luftdruckstabilität und die Qualität des Zuschnitts. Wenn Sie häufig feststellen, dass Grate an den Schnittflächen, kontaktieren Sie uns für eine Lösung zur gezielten Parameteroptimierung.
Warum ist die 4-Futter-Konstruktion besser als herkömmliche 3-Futter-Konstruktionen?
Beim Abschneiden langer Rohre 6 Meter, hat das 4-Chuck-Struktur bietet überlegen Rotationsstabilität, wodurch die „Schwankungs“-Phänomen in traditionellen 3-Spannfutter-Systemen liegend, wodurch sichergestellt wird außergewöhnliche Schnittpräzision.
Bieten Sie Installation und Schulung vor Ort an?
Wir bieten eine 7-tägiges umfassendes Trainingsprogramm Die Leistungen umfassen Wartung, Softwareprogrammierung und Sicherheitsprotokolle und gewährleisten so, dass Ihre Bediener schnell loslegen und erreichen vollständige autonome Gerätewartung.
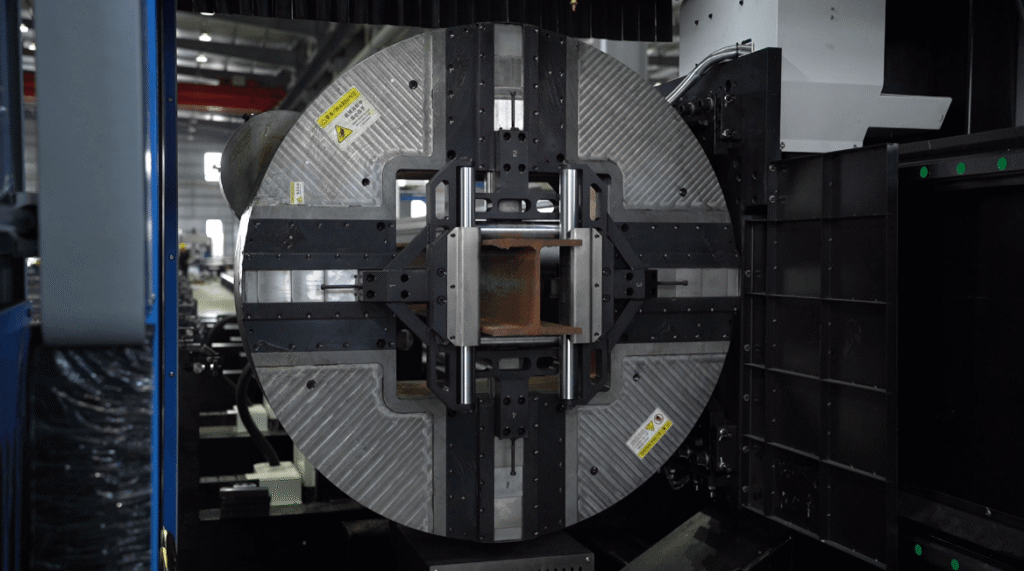
Fazit: Hört auf, Geld zum Fenster hinauszuwerfen!
Hören Sie auf, für Rohstoffe zu bezahlen, die direkt im Schrott landen. Baison V52UTTP ist speziell für die Anforderungen der Schwerindustrie entwickelt worden. Präzisions, hohe Effizienz und verpackungsfrei zu werden.
Fragen Optimieren Sie Ihre Produktionslinie? Teile Dein Materialvorgabenund wir werden eine detaillierte ROI-Analysebericht neben Empfehlungen für kundenspezifische Prozessparameter.