Hier habe ich praktische Tipps für das Laserschneiden von Baustahl geteilt, die Ihren Bearbeitungsprozess verbessern und die früheren Herausforderungen von Maschinisten überwinden können. Lass uns anfangen.
Was sind die verschiedenen Arten von Baustahl?
Baustahl ist einfach eine Art von Kohlenstoffstahl mit dem niedrigsten Kohlenstoffgehalt. Typischerweise hat es 0.04 – 3 Prozent nach Gewicht Kohlenstoffgehalt Dadurch erhält es einzigartige Eigenschaften. Laut dem American Iron and Steel Institute (AISI) können auch andere Elemente wie Chrom, Kobalt, Mangan, Kupfer, Silizium usw. enthalten sein. hinzugefügt, um geeignete Eigenschaften zu erreichen aus Baustahl.
Baustahl ist kostengünstigDank moderner Fertigungstechniken findet man es in fast allen Bereichen. allgemeine Maschinenbauindustrie. Darüber hinaus gibt es viele Güteklassen oder Arten von BaustahlEinige davon sind in dieser Tabelle aufgeführt.
| Baustahlsorte (AISI) | Zusammensetzung (Gew .-%) | Verwendung |
| 1010 | 0.1 C, 0.45 Mn | Autoteile. |
| 1020 | 0.2 C, 0.45 Mn | Bleche, Rohre. |
| A36 | 0.29 C, 1.00 Mn, 0.2 Cu | Architektur, Brücken, Schiffe |
| A516 | 0.31 C, 1.00 Mn, 0.25 Si | Druckbehälter |
| A440 | 0.28 C, 1.35 Mn | Messer, Klingen |
| A633 | 0.22 C, 1.35 Mn | Kessel, Chemische Industrie |
| S275 | 0.17 C, 1.02 Mn, 0.21 Si | Brücken, Gebäude |
| S355 | 0.16 C, 1.3 Mn, 0.2 Si, 0.04 Cu | Bauwesen, Offshore-Industrie |
Vorteile des Laserschneidens von Baustahl
Die Laserschneidtechnologie hat die Prozessverteiler für die Bearbeitung von Baustahl verbessert. Hier sind einige wichtige Vorteile.
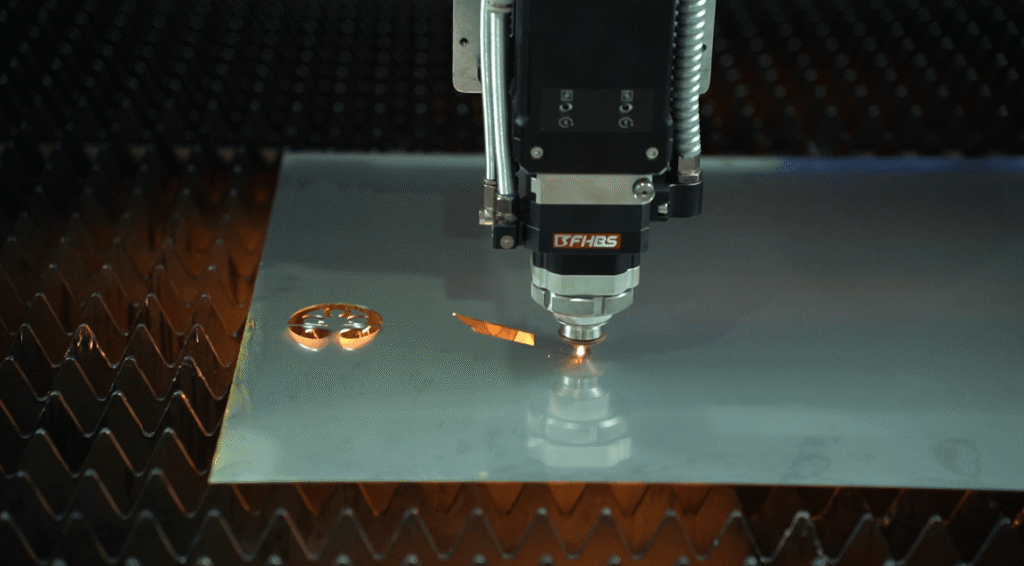
Schnelligkeit und Flexibilität
Faser u CO2-Lasermaschinen die unübertroffene GeschwindigkeitDiese Maschinen verfügen über ein schnelles Schienen- und Portalsystem, das gesteuert wird von Computergestützte numerische Steuerung (CNC)Da keine physischen Schneidwerkzeuge zum Einsatz kommen, Die Bewegung ist schnell.Erstaunlicherweise sind Lasermaschinen kompatibel mit einer Vielzahl von MetallenDiese Flexibilität ermöglicht es Ihnen, Verarbeitung verschiedener Stahlsorten mit geringfügigen Anpassungen.
Hohe Präzision
Laserstrahlen sind standardmäßig wirklich präziseEs handelt sich um einen verstärkten Lichtstrahl, der Metalle präzise schmilzt und verdampft. Da es sich um thermisches Schneiden handelt, brauchen Sie sich keine Sorgen zu machen. Spanbildung und raue Kanten.
Die Laserbearbeitung ist so präzise, dass eine Toleranz von erreicht werden kann. ±0.003 mm bis 0.006 mmIm Vergleich dazu liegt die Präzision traditioneller Methoden innerhalb Der Bereich liegt zwischen ±0.015 mm und 3 mm..
Komplexe Jobs
Hohe Präzision ermöglicht es den Bedienern, Folgendes durchzuführen komplexe und komplizierte Aufgaben Durch die Verwendung von Baustahl wird eine höhere Genauigkeit im Bearbeitungsprozess bei gleichzeitiger Kostenkontrolle erreicht. Metall-Laserschneiden trägt dazu bei, Prototypen und Test-PKunst viel schneller als herkömmliche Ausstecher.
Früher erforderten komplexe Geometrien eine stärkere Werkzeugjustierung und höhere handwerkliche Fähigkeiten des Bedieners.vel. Aber mit der Lasertechnologie änderte sich alles, die einfach per Knopfdruck einstellbaron.
Weniger Energieverbrauch
Lasermaschinen verbrauchen weniger Energie im Vergleich zu herkömmlichen Schneidwerkzeugen. Das liegt zum Teil an den wenigen beweglichen Teilen in den Maschinen. Dadurch sind Verluste durch Reibung, Wärme und Vibrationen nahezu null. geringere Spanbildung und weniger Abfall Wenn Baustahl mit Lasern geschnitten wird. Weniger Ressourcen werden bei der Reinigung und dem Recycling von Abfallmaterialien eingesetzt. Insgesamt ist das Laserschneidverfahren umweltfreundlich und nachhaltig.
Automation
In der Automatisierung glänzt das Laserschneiden wirklich. Sie sind mit einer softwarebasierten Steuerung ausgestattet. Infolgedessen können diese Maschinen mit minimaler Überwachung automatisch arbeiten.
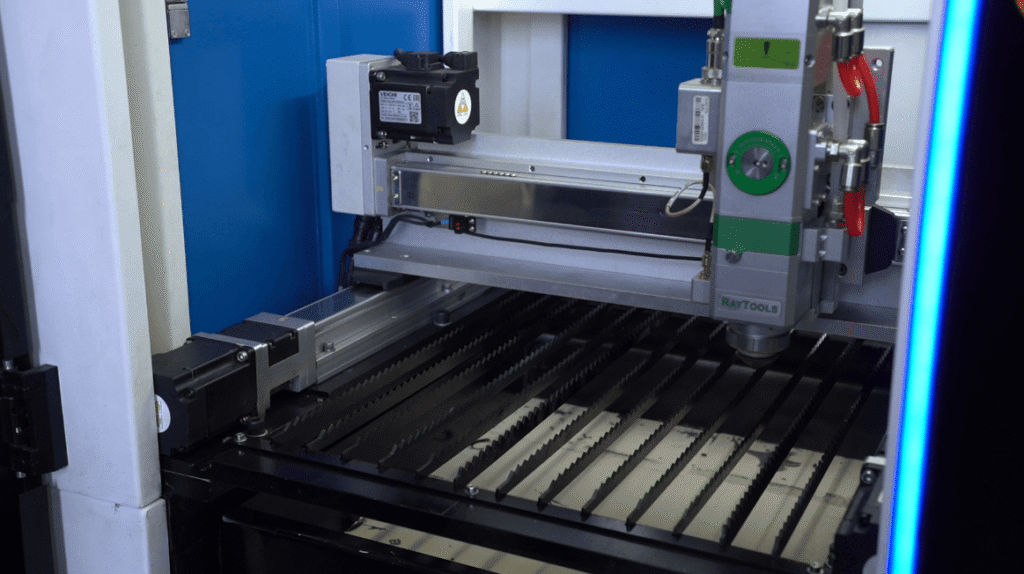
In der Lasertechnik gibt es verschiedene Arten der Automatisierung. Erstens ist zweidimensionales Schneiden mit einem Portalsystem. Es ist schnell und effektiv. Baustahlbleche werden automatisch zugeführt und der Bewegungslaserschneider wird gesteuert.
Zweitens ist die Verwendung von Roboterarme. Diese Arme können im dreidimensionalen Raum schweißen oder schneiden.
Schadenskontrolle
Experten sagen, dass Laserschneiden die folgenden Ursachen hat: geringste Beschädigung des Materials aus allen thermischen Schneidverfahren. Denn selbst wenn die Die Temperatur des Laserstrahls steigt auf mehrere tausend Grad., hat das Der Kontaktpunkt ist immer noch schmalAußerdem dies Verursacht keine Verformungen und Verzerrungen im Material.
Die Kürzungen sind auch von hochwertige Qualität zu liefern, welches rotSchaden und spart eine Menge Umsatz. in der großtechnischen Produktion von Baustahl. Seit dem Schneiden bisol hat keine AbnutzungserscheinungenDer Gesamtschaden wird minimiert, Reduzierung der Betriebskosten.
Beim Laserschneiden von Baustahl wird behauptet Theoretische Toleranzen im Mikrometerbereich sind unrealistisch. in der realen Wärmebehandlung. Durch praktische Werkstatttests, Baison Hochleistungs-Faserlaserschneidmaschinen konsequente Kontrolle Die tatsächlichen mechanischen Positionier- und Wiederholgenauigkeitstoleranzen liegen innerhalb von ±0.03 mm/m. während der Massenproduktion von 1–10 mm dickem Baustahl.
Diese Präzision wird durch Baisons Standard ermöglicht Deutsche DIN6 TECHMECH integrierte Abtriebswellengetriebe, die über eine Rückschlag von nur 3 BogenminutenKombiniert mit einem unabhängiges Schaltschrankdesigndiese Einrichtung komplett beseitigt Mikrovibrationen und Übertragungsfehler bei Hochgeschwindigkeitsoperationen.
Da jedoch bei verschiedenen Materialchargen Schwankungen in Härte und Oberflächenrost auftreten, ist das Endergebnis Toleranz gegenüber thermischer Verformung des fertigen Produkts noch hängt von der Feinabstimmung der Prozesse vor Ort abSie können die werksgeprüften Produkte von Baison erhalten. Präzisionstoleranzdatenblätter für verschiedene Plattendicken oder veranlassen Sie, dass ein leitender Ingenieur Führen Sie Werksmusterprüfungen an Ihrem spezifischen Material durch a . sichern kundenspezifische Steuerungslösung das perfekt Ihren hohen Präzisionsanforderungen entspricht.
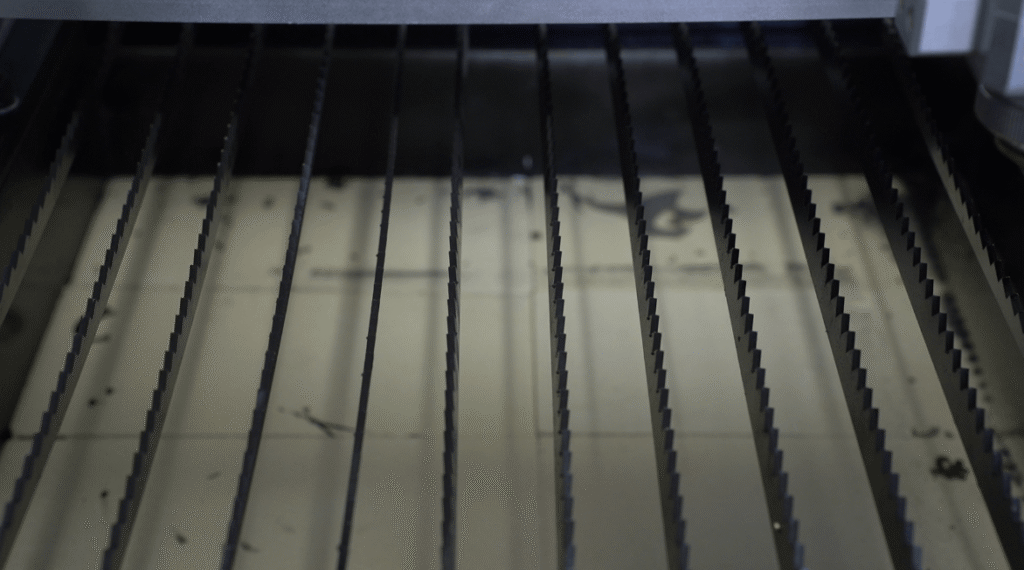
Warum ist der Prozess des Laserschneidens von Baustahl eine Herausforderung?
Baustahl ist hervorragend geeignet für verschiedene Bearbeitungsprozesse und wird im Alltag häufig verwendet. Anwendungsgebiete in nahezu allen Fertigungssektoren. Aber einige Herausforderungen ergeben sich aus seinen überlegenen Materialeigenschaften.
Materialduktilität
Baustahl hat die niedrigster Kohlenstoffgehalt Im Vergleich zu anderen Stahlsorten macht es das Material extrem duktilsogar noch mehr als Gummi. Auch kohlenstoffarmer Stahl ist weniger spröde, Die verhindert Knochenbrüche.
Dies hat jedoch einen Nebeneffekt. Es führt dazu, dass lange Spanbildung beim traditionellen Schneidverfahren. Beim Laserschneiden hingegen nicht so sehr, Der Laser verdampft das MetallAber dennoch kann der lange Chip den Bearbeitungsprozess störenessUm dies zu kontrollieren, Vorschubgeschwindigkeit, Schnitttiefe, Schnittgeschwindigkeitund andere Parameter werden neu angepasstted.
Kantenaufbau
Ähnlich, die Kanten bilden sich während des Bearbeitungsprozesses aufgrund von hohe Duktilität. Es kann leicht Beschädige das WerkzeugKantenaufbau bedeutet auch schlechte Schnittqualität.
Möglicherweise müssen Sie die Wartungshäufigkeit erhöhen, was zu unnötiger Stillstand des Prozesses.
Die Edge-Konstruktion ist ebenfalls a Hindernis im AutomatisierungsprozessDurch Anpassen von Einsatz, Werkzeugschneide und Vorschubgeschwindigkeit ließe sich das Problem bei herkömmlichen Verfahren beheben. Fortunately, mit Beim thermischen Schneiden wird dieser Effekt reduziert.. So, Laserschneiden ist weniger anfällig dazu.
Hohe Temperatur und Vibrationen
Laserschneiden ist ein thermisches Verfahren das schaffen kann hohe Temperaturen an der SchnittkanteDarüber hinaus neigt das Laserschneiden von Baustahl mit Sauerstoff dazu, die Ränder zu stark verbrennenUm dem entgegenzuwirken, muss der Bediener die folgende Option auswählen: Laserleistung und Hilfsgasdruck sorgfältig.
Stahl hat höhere Festigkeit als andere Metalle, was bedeutet, dass es anfälliger für Vibrationen während des Bearbeitungsprozesses. Beim traditionellen Fräsen und Drehenbeim Schneiden, diese Vibrationen die Qualität der Arbeit beeinträchtigen.
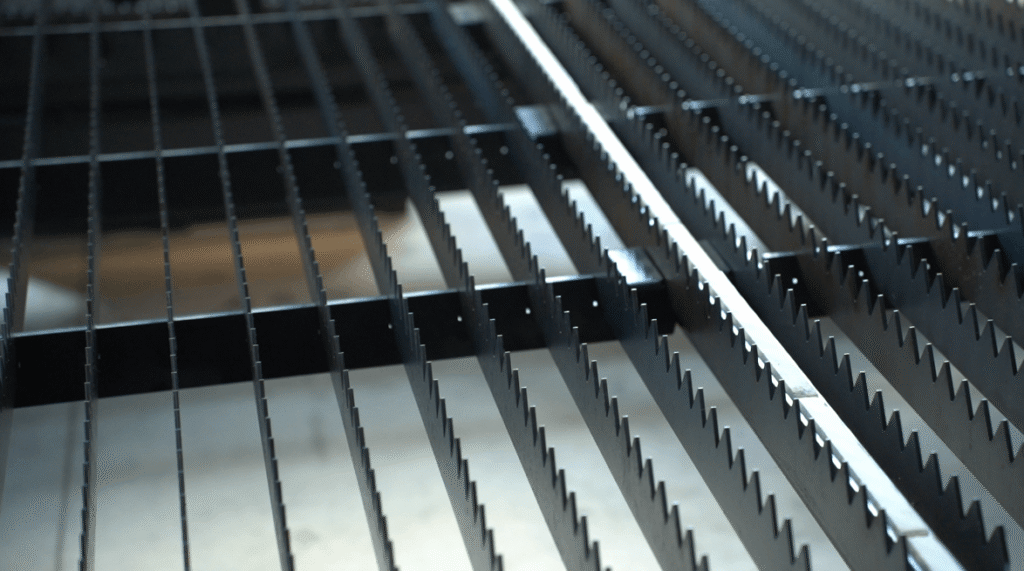
Beim Faserlaserschneiden sind diese Vibrationen jedoch auf Folgendes zurückzuführen: das systembedingte Spiel des Laserkopfes und anderer KomponentenMinderwertige Lasermaschinen können folgende Folgen haben: Sägezahnmuster im Kantenschnitt.
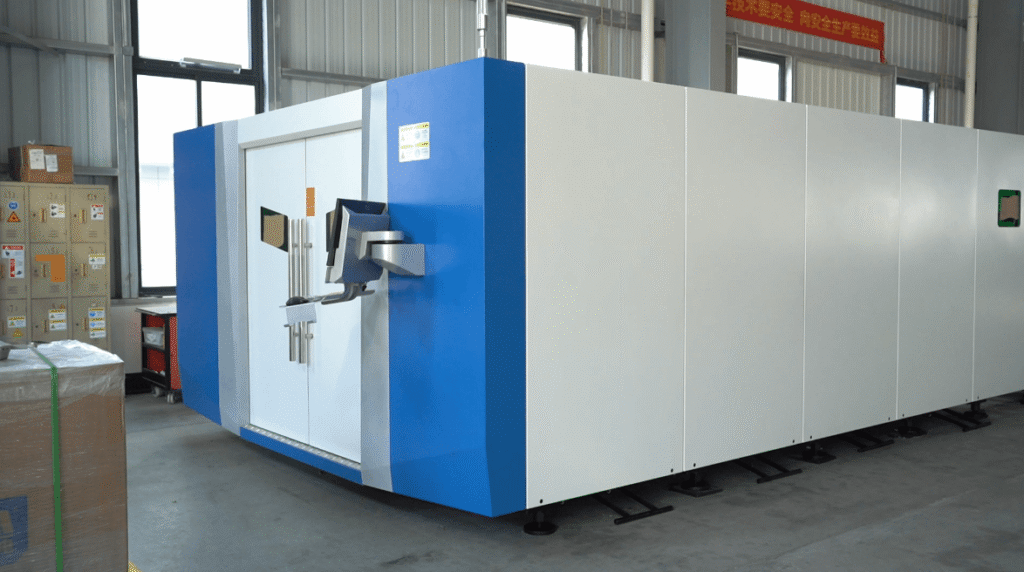
Wenn die Funktion Hochleistungs- oder Dickplatten Beim Laserschneiden von Baustahl kann selbst die geringste Maschinenvibration die Schnittfläche mit Wasser bedecken. gezackte, sägezahnartige Wellen.
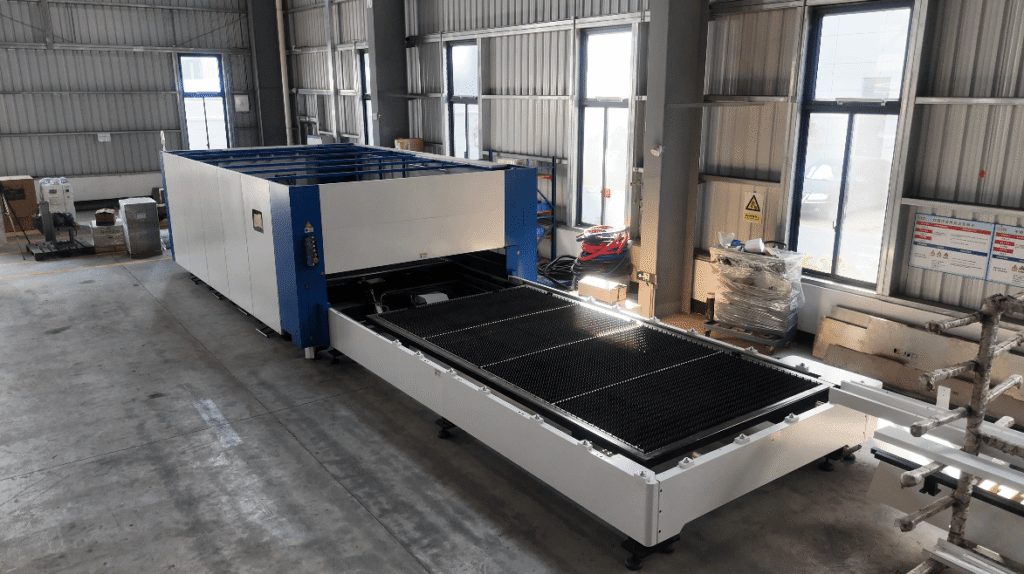
Um dem entgegenzuwirken, nutzt Baison eine robustes, komplett aus Stahlblech geschweißtes Bett das erfährt Spannungsarmglühen auf Tonnenebene zur Beseitigung von Vibrationen bei der Wärmebehandlung. In Verbindung mit einem unabhängiger Steuerschrank das die elektrische Resonanz und ein feinabgestimmter 1.5G-Beschleunigungsalgorithmussorgt die Maschine dafür Felsenfeste Stabilität bei Hochgeschwindigkeitsoperationen.
Aufgrund der Schwankungen in Härte und Rostschichtbildung zwischen verschiedenen Materialchargen ist es jedoch nicht möglich, eine vollständig glatte, zahnfreie Oberfläche erfordert noch Feinabstimmung der Prozesse vor OrtSie können Baisons Fabrik erhalten. Datenblätter zu Antivibrationsparametern für verschiedene Plattendicken, um dies persönlich zu überprüfen spiegelglatte Schnittergebnisse.
Tipps zum Erzielen der besten Ergebnisse beim Laserschneiden von Baustahlteilen
1. Designkriterien
Jedes Projekt muss eine solide BasiskonstruktionFaserlasermaschinen verwenden Konstruktionsanweisungen in .dwg- oder .dxf-DateiformatKlare Anweisungen in der Entwurfsphase können dazu führen, dass schnellere Operationen und das Risiko von Schäden verringern zum Material.
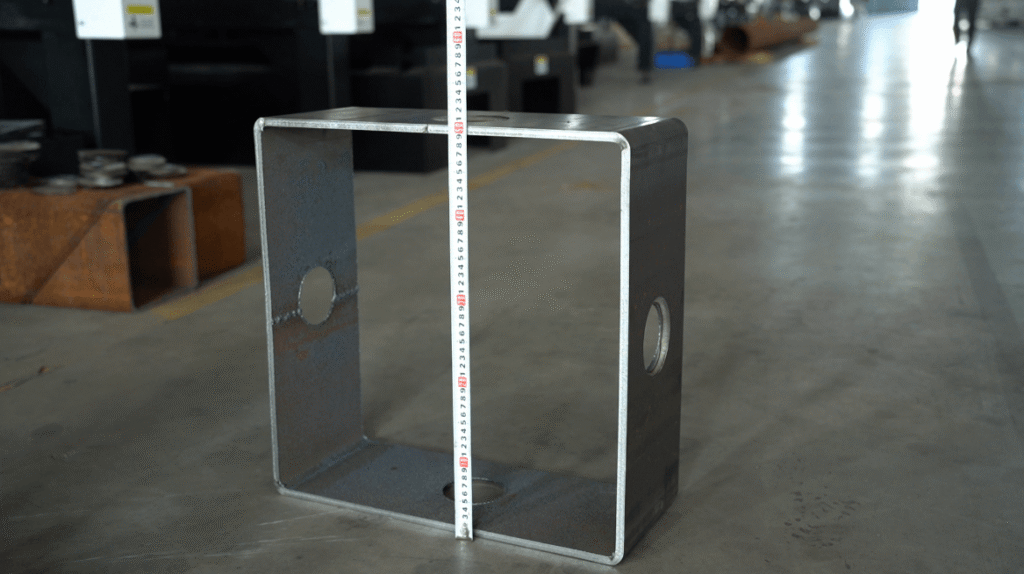
Da Lasermaschinen folgen 2D-VektorenStellen Sie sicher, dass die Linien nicht zusammenhanglos und Alle Kanten schließen. Sicherstellen, dass die Die Kerbbreite beträgt mindestens 1 mm der Dicke und weg von der Ecke der Metallplatte. Auf diese Weise wird die Unversehrtheit der Metallplatte bleibt intakt.
Filets werden empfohlen statt scharfer Kanten, wie es reduziert die Stresskonzentration. Typischerweise ist die Filetradius sollte halb so groß sein der Dicke.
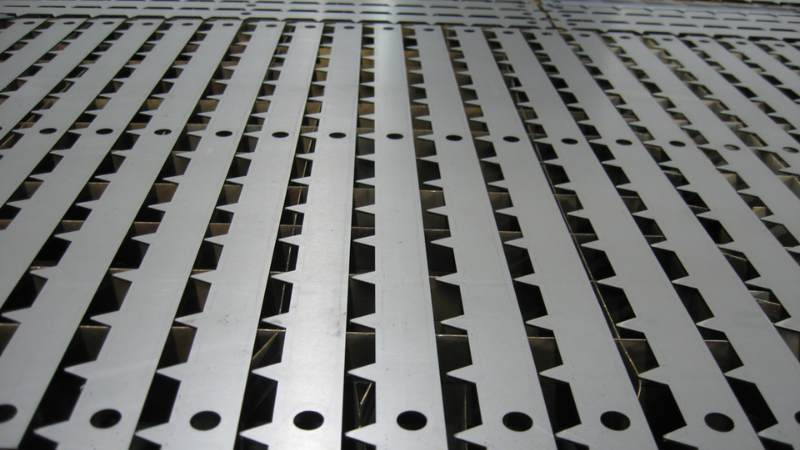
Angenommen, Sie müssen mehrere Innen- und Außenelemente in eine einzige Baustahlplatte einarbeiten.aß. Halten Sie den richtigen Abstand ein. so eingerichtet werden, dass die Qualität erhalten bleibt. Wenn zwei Merkmale vorhanden sind zu nah beieinanderDer Laser könnte die Kante verbrennen zwischen zwei Merkmalen.
2. Oberflächenreinigung
Wie wir wissen, hat Baustahl verschiedene Grade, was bedeutet, dass sich ihre Eigenschaften unterscheiden. Einige Sorten sind weniger korrosionsbeständig als andere. Infolgedessen Rost und Ablagerungen können sich ansammeln auf der Oberfläche des Metalls. Selbst die kleinste Schicht kann die Schnittqualität negativ beeinflussen. Stellen Sie sicher, dass Reinigen Sie die Baustahlplatte bevor der Prozess ordnungsgemäß abläuft.
3. Auswahl der Laserleistung
Die Laserleistung ist der wichtigste Parameter beim Laserschneiden. Typische Ausgangsleistungen von Lasermaschinen sind: 1.5 kW, 2 kW, 3 kW und 6 kW.
Die Laserleistung bestimmt die maximale Dicke von Baustahlblech Man kann kürzen. Die beste Vorgehensweise ist zu Schauen Sie sich die Richtlinien an vom Maschinenhersteller angegeben. Auf diese Weise erhalten Sie vermeiden Sie unnötige Schäden.
Faserlaser benötigen weniger Energie als CO2 Laser schneiden mit der gleichen Tiefe, vorausgesetzt, alle anderen Parameter bleiben gleich. Dies liegt daran, dass Faserlaser eine höhere Absorptionsrate.
4. Schadensinspektion
Wenn Ihre Maschine läuft ununterbrochen über mehrere Tage, es wird empfohlen Prüfen Sie, ob es bereits Schäden gab. an den Komponenten der Lasermaschine, bevor Sie einen anderen Auftrag beginnen. Laserlinse, Düse, Brenner und Gasfluss sind hauptsächlich anfällig für Beschädigungen. Manchmal Schmutz bleibt hängen im Laser und kann die Schneidleistung beeinflussen.
5. Schnitteinstellung anpassen
Einstellungen zum Schneiden von Baustahl umfassen Leistung, Schnittgeschwindigkeit, Durchstoßeinstellung, Gasauswahl und DruckPassen Sie diese entsprechend an Richtlinien des Herstellers für die jeweilige Güteklasse von Baustahl.
Piercing ist der erste und wichtigste SchrittDenn dadurch wird der richtige Ton für den restlichen Schneidevorgang vorgegeben. Stellen Sie sicher, dass Sie nur benutzen empfohlene Leistungseinstellungen weil höhere Intensität hinterlassen Brandspuren auf das Material.
Es ist durch Beobachtung bekannt, dass von 1 mm bis 4 mm, ein Laser mit Sauerstoff kann einen guten Stich erzeugen. Aber bei dickerem Baustahl wie Bei 8 mm ist Druckluft deutlich besser geeignet. zum Durchstechen von Metall.
Piercing wird durchgeführt an der Schnittlinie Wenn der Durchmesser des Lochs der Linienbreite entspricht. Andernfalls wird es auf der Innenseite der Schnittlinie.
6. Auswahl des richtigen Gases
Sie müssen Folgendes berücksichtigen: Unterstützung bei der Gasauswahl, dem Druck und der DurchflussrateFür Baustahl, Sauerstoff ist am besten kompatibel.. Jedoch Stickstoff und Druckluft werden in einigen Fällen auch verwendet.
Baustahl benötigt niedrigere Leistungs- und Gasdruckeinstellungen bei gleicher Dicke im Vergleich zu anderen Stahlsorten. Überraschenderweise Die Schnittgeschwindigkeit ist ebenfalls höher. für Baustahl. Bitte berücksichtigen Sie dies bei der Auswahl der Gasparameter.
Sauerstoff erzeugt ein größeres Durchstoßloch als Stickstoff. Darüber hinaus zeigen Forschungsergebnisse, dass Zum Durchstechen kann stattdessen Stickstoff verwendet werden. und Später kann der Schneidvorgang unter Verwendung von Sauerstoff fortgesetzt werden. Mit dieser Kombination Piercings können entlang der Schnittlinie durchgeführt werden., Reduzierung von Materialverschwendung.
Eine weitere Studie zeigt, dass Optimale Bedingungen für das Sauerstofflaserschneiden aus Baustahl für verschiedene Stärken.
| Dicke (mm) | Durchschnittliche Breite (mm) | Leistung (W) | Schnittgeschwindigkeit (mm/s) | O2 Druck (bar) |
| 1 | 0.3 | 67 | 9.5 | 1 |
| 1.5 | 0.35 | 97 | 9.5 | 1 |
| 2 | 0.3 | 123 | 7.1 | 2 |
Wenn Sie mehr über Hilfsgase und deren Auswahl erfahren möchten, lesen Sie den Artikel „Welches Gas eignet sich am besten zum Laserschneiden? - Eine leicht verständliche Anleitung."
Beim Laserschneiden von Baustahl hat sich die ausschließliche Anwendung herkömmlicher Sauerstoffverfahren unter 6 kW seit langem als unzureichend erwiesen. Kostenkontrollanforderungen moderner FabrikenBaison hat vollständig eingeführt 12,000-Watt-UltrahochleistungstechnologieDadurch kann die Bearbeitung von mitteldicken und dicken Blechen vollständig von der Abhängigkeit von einer einzigen Gasauswahl entfallen.
Für 6 mm, 12 mm und 20 mm dicke Baustahlplatten führte das Forschungs- und Entwicklungszentrum von Baison strenge Prozesstests durch. Hochdruckluft und die Präzisionsmischgase der MAP-SerieBei einer Leistung von 12 kW ermöglicht das Schneiden von mittleren und dünnen Blechen mit Luft nicht nur deutlich höhere Geschwindigkeiten als herkömmliches Sauerstoffschneiden, sondern erzielt auch... ultimative Kosteneinsparungen pro Tonne Gas.
Beim Schneiden von 20 mm dicken Platten sorgt das speziell abgestimmte Mischgasverfahren von Baison für die Aufrechterhaltung der hohe Reisegeschwindigkeiten und gleichzeitig das Problem der rückseitigen Schlacke perfekt löst, wird ein glatte Schnittoberfläche das in direkter Konkurrenz zur Stickstoff-Kaltverarbeitung steht.
Allerdings ist die optimales Gasverhältnis ist eng mit Schwankungen der tatsächlichen Werksspannung und der Reinheit der Gasquelle verbunden.
7. Kalibrieren der Düse
Ein Laserstrahl durchströmt einen Kupferdüse Bei einer Standard-Lasermaschine kann es jedoch zu einer Fehlausrichtung der Düse kommen, wodurch der Laserstrahl behindert wird. Dies wird als Strahlbegrenzung bezeichnet. Daher Richten Sie den Laserstrahl immer aus, um Verluste beim Schneiden von Baustahl zu minimieren.
Ein weiterer Faktor ist die Fokusposition des LaserstrahlsFür Baustahl muss man Den Fokus auf die Oberfläche richten des Materials.
Das Höhe der Laserdüse variiert je nach Materialstärke und Materialart. Idealerweise sollte die Düse 0.2 mm – 0.5 mm Abstand von der Materialoberfläche.
8. Schnittgeschwindigkeit
Die Schnittgeschwindigkeit ist ein entscheidender Parameter bei der Qualitätskontrolle des Prozesses. Das häufigste Problem bei Baustahl ist die Streifenbildungseffekt an der Schnittkantewas hauptsächlich mit der Schnittgeschwindigkeit zusammenhängt.
Streifenbildung ist die parallele Linien und Rillen die beim Schneiden entstehen. erhöht die Oberflächenrauheitess und beeinträchtigt das Schnittergebnis. Später kann es dazu führen, dass… stellen ein Problem beim Schweißen dar as Gut.
Forschung zeigt ein kritische Schnittgeschwindigkeit bei dem der Streifeneffekt beim Sauerstofflaserschneiden von Baustahl minimal ist.
Beginnen Sie, indem die Schnittgeschwindigkeit schrittweise erhöhen bis Sie die optimale, streifenfreie Geschwindigkeit erreichen. Dann Diese Geschwindigkeit beibehalten für den Rest der Arbeit. Darüber hinaus sollte die Maschine mindestens Folgendes aufweisen: 1 kW Leistung oder höher.
9. Minimierung der Wärmeeinflusszone (HAZ)
Eine ungleichmäßige Wärmeableitung kann währenddessen zu Materialdefekten führen Faserlaserschneiden, speziell für WeichstahlDiese Zonen entstehen dort, wo die Hitze das Material nicht schmilzt, aber heiß genug ist, um es zu erhitzen. die Mikrostruktur verändern.
Dies schafft ein Wärmeeinflusszone (WEZ) das kann allerlei Probleme mit sich bringen, wie zum Beispiel verringerte Dauerfestigkeit, frühzeitige Brüche und Verformung.Das richtige Auswahl des Hilfsgases verringert die Gefahrenzone, da kühlt die Oberfläche während des Prozesses.
Die beiden wichtigsten Faktoren, die die HAZ beeinflussen, sind Schnittkraft und Geschwindigkeit.
Als Faustregel gilt, dass die Wärmeeinflusszone minimiert werden kann durch Erhöhung der Laserschneidgeschwindigkeit und die Laserleistung verringernSo einfach ist es jedoch nicht; eine höhere Schnittgeschwindigkeit kann auch zu Problemen führen. größere OberflächenrauheitssDaher müssen Sie das Gleichgewicht finden kritische Geschwindigkeit.
10. Erstellen Sie ein Testteil
Die richtige Einstellung beim Faserlaserschneiden beim ersten Versuch zu finden, ist schwierig. Sicher, man kann ein gewisses Maß an Erfolg erzielen, aber man muss… Testteile erstellen für höhere Qualität. Dies sind die Prototypen der tatsächlichenal job. Wenn Sie eine Bestellung abschließen müssen von hundert Stücken, du zuerst Fertigen Sie einige Testteile an. um die idealen Laserparameter zu erhalten.
Beim Laserschneiden dicke Baustahlplatten über 10 mmDas blinde Auswendiglernen der Lehrbuchtheorie von „hoher Geschwindigkeit und geringer Leistung“ führt leicht dazu Schnittfehler oder starke Schlackenbildung auf der Rückseite.
Die praktische Erfahrung der Werkstattmeister von Baison im Bereich der Temperaturregelung liegt in der Herstellung Dynamische Mikroanpassungen durch fortschrittliche Steuerungssysteme wie CypCut. Durch die Einführung „Kühlpunkte“ an scharfen Ecken oder Biegungen und Feinabstimmung der Kurvenleistungskurve—kombiniert mit einem mehrstufiger progressiver Durchdringungsprozess—sie eliminieren vollständig das Überbrennen scharfer Ecken und die durch Wärmeansammlung an der Quelle verursachten Wellenfehler.
Darüber hinaus der Standard „Leapfrog“-Algorithmus Ausgestattet mit Baison-Maschinen während des Hochgeschwindigkeits-Stanzens und -Verschiebens nicht nur verkürzt die Leerlaufzeit ohne Schneiden drastischaber auch effektiv reduziert die Wärmeeinflusszone (WEZ) der fertigen Kanten durch dynamische Kühlhöhe.
Platten mit unterschiedlichen Kohlenstoffgehalt Ihre Empfindlichkeit gegenüber Wärmestau variiert stark, daher ist für die eigentliche Fehlersuche immer noch eine Fehlersuche erforderlich. Feinabstimmung basierend auf der WerkstückstrukturSie können Baisons Informationen aus erster Hand erhalten. Leitfaden für Steuerungssystemparameter für mitteldicke und dicke Bleche, um das Überbrennen zu verhindern und persönlich hochpräzise, überbrennungsfreie Endprodukte mit glänzenden Schnittkanten zu sehen metallischer Silberglanz.
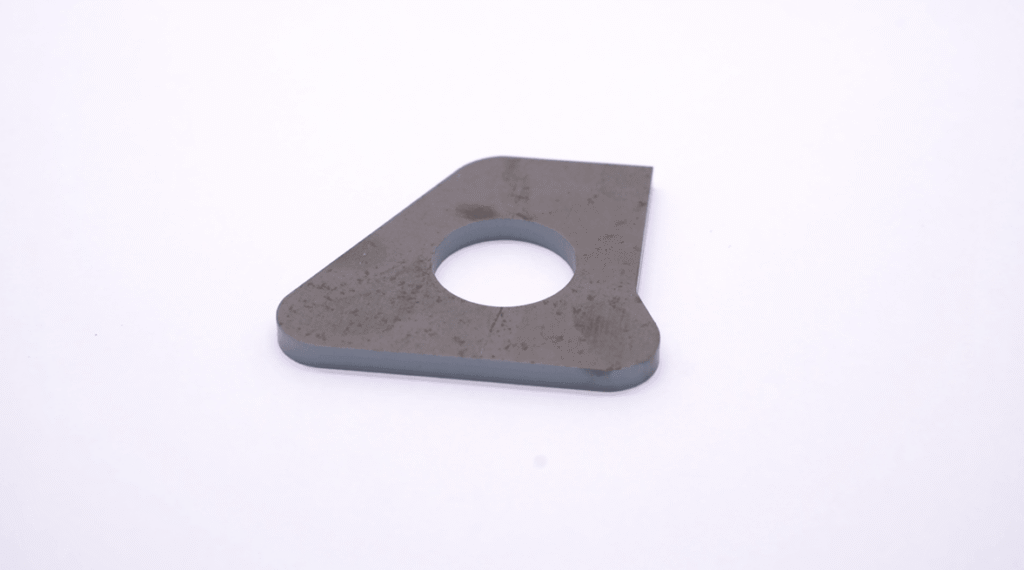
11. Untersuchen Sie den geschnittenen Teil
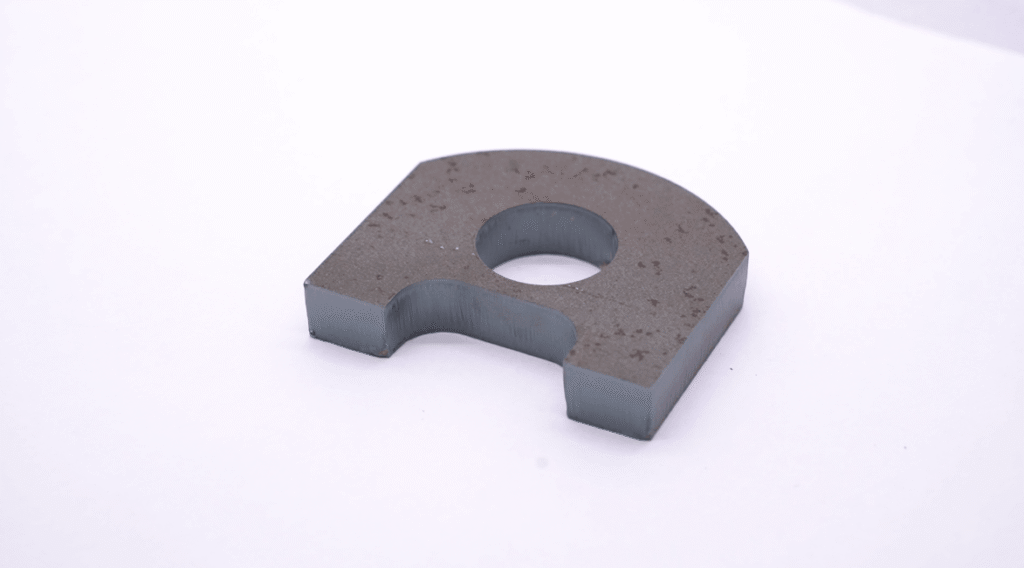
Das Muster an einer Schnittkante kann viel über Mängel in den Einstellungen der Lasermaschine aussagen. Idealerweise sollte ein perfektes Gleichgewicht von Leistung, Geschwindigkeit und Gasdurchfluss ist der Schlüssel zu einer glatten Schnittkante. Beginnen Sie also mit einem/einer/einem Probeschnitt und es visuell untersuchen.
Befolgen Sie die empfohlene Einstellungen vom Hersteller. Optimieren Sie die Schnitteinstellungen durch Erhöhen oder Verringern der Förderrate, Gasdruck und Leistung in kleinen Schritten. Hier sind einige der Mängel, auf die Sie achten sollten.
| Schnittfehler | Mögliche Gründe |
| Höhere Wärmeeinflusszone. | Macht ist zu viel. |
| Schmale Schnittfuge mit Oxydation unten. Übermäßige Schlacke an der unteren Schnittkante | Niedriger Brennpunkt, hohe Schnittgeschwindigkeit, niedriger Gasdruck (Sauerstoff), kleine Düsengröße. |
| Breitere Schnittfuge, Schliereneffekt, größere Rauheit, verbrannte Kanten. | Höherer Brennpunkt, höherer Gasdruck (Sauerstoff), langsame Schnittgeschwindigkeit, defekte Düse. |
FAQ
F: Für welche Branchen eignen sich Baison-Maschinen?
A: Präzisionsblechbearbeitung, schwere Stahlkonstruktionen und Maschinenbau. schweres Bett und Deutsche Übertragung einschließen ±0.03 mm/m Genauigkeit für Großbestellungen.
F: Sind die Parameter anpassbar?
A: Ja. Stahlhärte und Rost Die Einstellungen können je nach Charge und Region variieren und erfordern daher individuelle Anpassungen. Klicken Sie hier, um Ihre Einstellungen zu erhalten. benutzerdefiniertes Baison-Setup.
F: Was ist der größte Fehler beim Einkaufen?
A: Pflücken billige, stromsparende Sauerstoffgeräte verursacht hohe Gaskosten pro Tonne und einen hohen Arbeitsaufwand beim Schleifen. Intelligente Betriebe wählen 12-kW-Laser mit Luft oder Mischgas.
F: Warum kommt es bei 10 mm und mehr dicken Platten zu Überhitzung oder Wellenbildung?
A: Standardparameter schlagen fehl auf dicken Platten. Sie benötigen scharfkantige Kühlpunkte und progressives Piercing über fortschrittliche CNC-Systeme. Klicken Sie hier, um mehr zu erfahren. Leitfaden gegen Überhitzung.
F: Wie erhalte ich eine schlackenfreie, silberne Schneide?
A: Über unsere 1.5G-Beschleunigungsalgorithmus und präzise Gas-zu-Wärmeeinflusszone-AnpassungDa Ihr Geschäft Spannung und Gasreinheit Ergebnisse beeinflussen, klicken Sie, um Buchen Sie einen Werksmustertest.
Fazit
Das Schneiden von dickem Baustahl sollte Ihre Effizienz nicht beeinträchtigen. Überwindung thermische Defekte und hohe Energiekosten Erfordert intelligentere Hardware, die mit modernster Gastechnologie zusammenarbeitet. Als OEM-Hersteller entwickelt Baison diese Technologie weiter. Laserexpertise ab 10 kW in realen Gewinnmargen für die Hersteller.
Baison Laser bietet die beste Lösung für das Laserschneiden von Baustahl
Sie möchten die herkömmliche Sauerstoffschneidtechnik übertreffen? Laden Sie die werksgeprüfte Software von Baison herunter. Vergleichstabelle für Schnittgeschwindigkeit und Gaskosten bei Schneidemaschinen mit über 10,000 W für Baustahl.
Die Herstellung eines Produkts höchster Qualität hängt in der Regel ab von Maschinen in Premiumqualität und einem geschickter BedienerBei Baison Laser fertigen wir Hightech-Lasermaschinen in unserer hochmodernen Produktionsanlage.
Unsere Faserlaser- und CO2-Lasermaschinen sind mit hochwertigen Komponenten ausgestattet, die den Bearbeitungsprozess wesentlich effizienter machen. Sie können in unserem umfangreichen Katalog stöbern. Wir haben Laser Schneiden, Schweißen, Markierung und Reinigung Systeme zu marktgerechten Preisen.
Darüber hinaus sind unsere Experten bereit, die Bestellung an Ihr Projekt anzupassen. Sie können eine haben kostenlose Bewertung Ihres Projektes und Auftrages kostenlose Musterprüfung .
Also, worauf wartest Du? Lasst uns zusammenarbeiten.